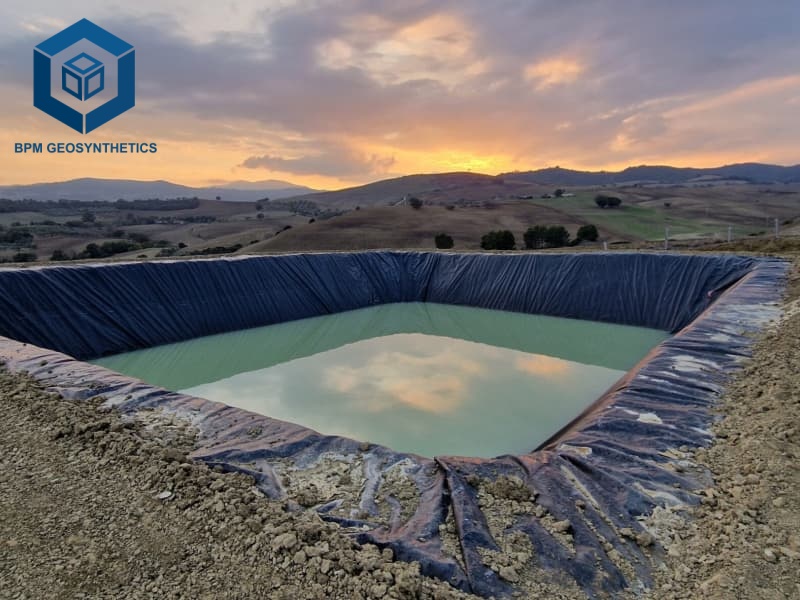
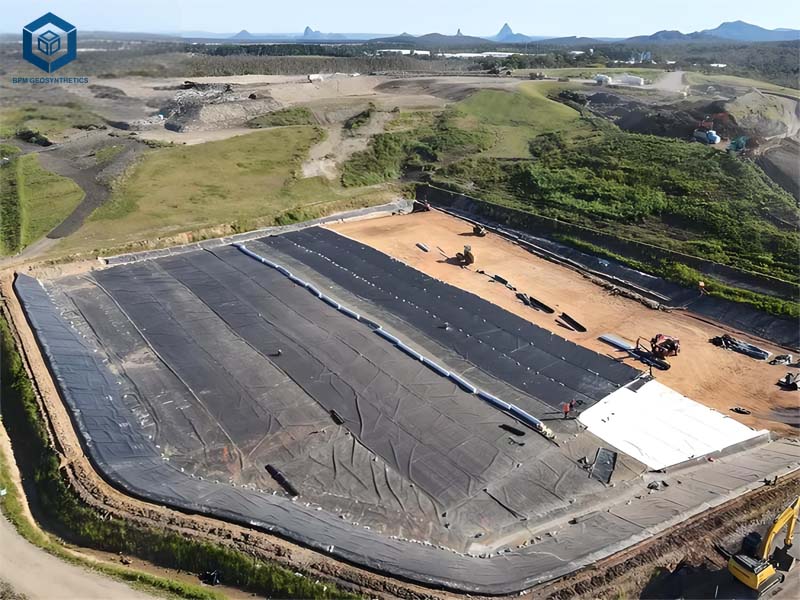
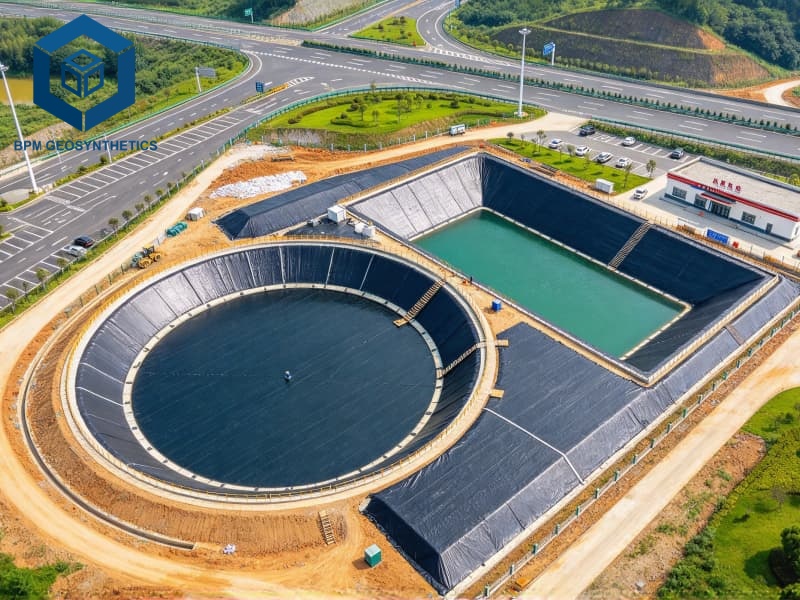
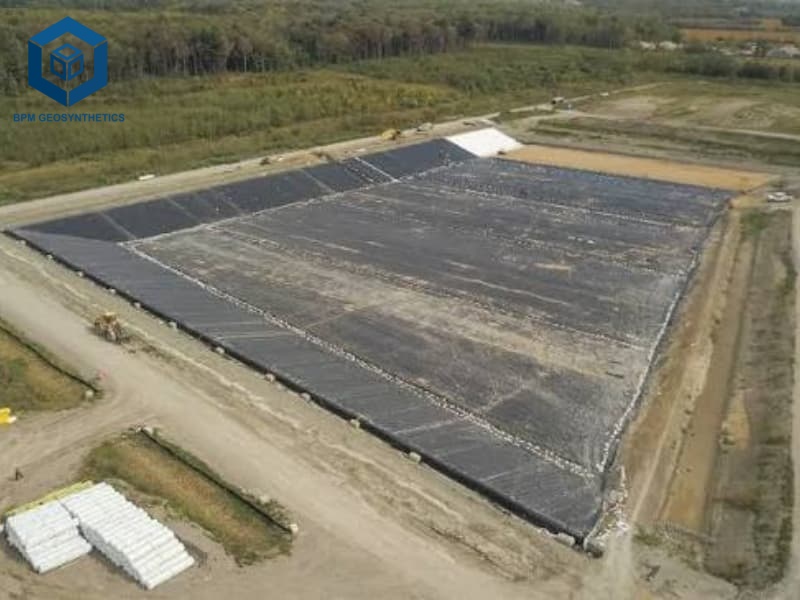
La instalación de una geomembrana de polietileno de alta densidad (HDPE) consiste en desplegarla, sellarla, anclarla y garantizar su calidad para crear una barrera impermeable continua. Incluso un material de primera calidad que cumpla con la norma GRI-GM13 tendrá un rendimiento deficiente si la instalación es incompleta. Los datos del sector demuestran que más del 70 % de las fallas en los sistemas de geomembranas se deben a deficiencias en la instalación, y no a defectos del material. Por lo tanto, un procedimiento adecuado determina directamente el rendimiento sin fugas, el cumplimiento normativo y una vida útil de diseño de 30 a 100 años en vertederos, plataformas de lixiviación minera, embalses, estanques de acuicultura y sistemas de contención secundaria.
Esta guía paso a paso recopila las mejores prácticas actuales, basadas en las normas ASTM D6392 (ensayos destructivos de sellado), ASTM D4437/D5641/D5820 (ensayos no destructivos), GRI-GM13 y GRI-GM19, y la experiencia práctica. Se presentan parámetros cuantificables —anchos de solape de 75 a 150 mm, temperaturas de soldadura típicas de 380 a 450 °C, presiones de prueba en canal de aire de 25 a 30 psi y criterios de aceptación de pelado/cizallamiento— para que los equipos de proyecto puedan implementar y verificar cada etapa con confianza medible. La guía concluye con las ventajas que ofrece The Best Project Material Co., Ltd (BPM Geosynthetics).
1. ¿Qué es la instalación de revestimientos de HDPE?
La instalación de revestimientos de HDPE abarca todo el proceso, desde la aceptación del subsuelo hasta el recubrimiento final y la documentación. Las fases principales son:
Preparación y aceptación del subsuelo
Colocación opcional de la capa geotextil
Despliegue y posicionamiento de los paneles
Sellado en campo (fusión por termofusión y extrusión)
Anclaje
Ensayos destructivos y no destructivos
Reparación de defectos
Colocación de la cubierta protectora
2. Procedimiento paso a paso para la instalación del revestimiento de HDPE
2.1 Preparación del sitio y aceptación del subsuelo
Un subsuelo debidamente preparado es fundamental para un rendimiento óptimo a largo plazo. Se deben eliminar todas las rocas de más de 12-20 mm, raíces, vegetación y escombros punzantes. La superficie se nivela y compacta hasta alcanzar una densidad Proctor mínima del 90-95 %. La planitud se verifica con una regla de 3 m; la desviación máxima suele limitarse a 3-5 mm. Las zonas blandas se excavan y se rellenan con material adecuado. La prueba de compactación con un camión cargado permite identificar las zonas inestables restantes.
Un subsuelo bien preparado puede reducir el riesgo de perforación hasta en un 90 %. Se recomienda encarecidamente el uso de una capa geotextil (no tejida de 200-400 g/m²) en cualquier sitio que contenga material angular residual o posible asentamiento diferencial. El geotextil actúa como amortiguador, aumentando la resistencia a la perforación del revestimiento de HDPE posterior entre un 30 % y un 50 %.
2.2 Recepción, almacenamiento y disposición del material
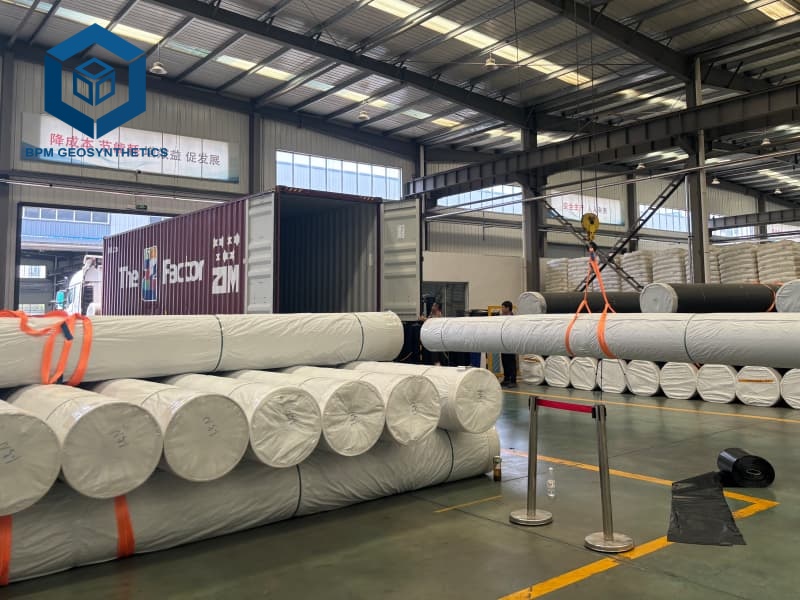
Tras la entrega, cada rollo se inspecciona para detectar daños, se verifica con la lista de empaque y se almacena sobre una superficie limpia y nivelada, lejos de fuentes de calor y productos químicos. Los rollos permanecen en su embalaje original hasta su uso. Se prepara un plano de disposición del panel que minimiza la longitud total de las juntas en obra, evita las juntas en zonas de alta tensión (a menos de 1,5 m de las crestas de los taludes o penetraciones, siempre que sea posible) y orienta las juntas paralelas a la línea de máxima pendiente en los taludes laterales.
2.3 Despliegue del revestimiento
El despliegue comienza únicamente cuando las condiciones climáticas son adecuadas (normalmente, temperatura ambiente de 5 a 40 °C, viento inferior a fuerza 4 y sin precipitaciones). Los rollos se colocan y desenrollan con cuidado —nunca arrastrándolos— siguiendo la disposición prevista. Se deja un margen de relajación del 1 al 2 % para compensar la contracción térmica. El lastre temporal (sacos de arena con una separación de 2 a 5 m) evita la elevación por el viento. Solo se despliega la cantidad de revestimiento que se puede soldar y fijar el mismo día; se evita la exposición prolongada a los rayos UV del material sin fijar.
En pendientes, el revestimiento se coloca desde la cresta hacia abajo, de modo que las juntas queden paralelas a la dirección de la pendiente. Se prohíben las juntas horizontales en pendientes pronunciadas debido a la carga de tracción que ejerce el propio peso del revestimiento.
2.4 Sellado: La operación más crítica
El sellado crea la barrera continua. Se utilizan dos métodos principales:
La soldadura por cuña caliente (fusión) es el método estándar para juntas largas y accesibles en campo. Una soldadora de cuña de doble vía funde simultáneamente las superficies superpuestas y las comprime mediante rodillos de presión, produciendo dos pistas de soldadura paralelas separadas por un canal de aire comprobable. Los parámetros típicos del proceso incluyen:
Ancho de solape: 75–150 mm (generalmente 100–120 mm)
Temperatura de la cuña: 380–450 °C (ajustada según el espesor y las condiciones ambientales)
Velocidad de avance: 1,5–3,0 m/min
Presión del rodillo: calibrada según las recomendaciones del fabricante (generalmente 2–4 bar)
La soldadura por extrusión se utiliza para reparaciones, parches, uniones en T, trabajos de detalle alrededor de penetraciones y áreas inaccesibles para la soldadora de cuña. La superficie se limpia y se lija ligeramente, se extruye un cordón de HDPE fundido y este se fusiona bajo presión. El solape para parches de extrusión suele ser de un mínimo de 75 mm más allá del área dañada.
Se realizan soldaduras de prueba al inicio de cada turno y siempre que cambien las condiciones. Se prueban muestras para detectar despegue y cizallamiento antes de proceder a la soldadura de producción.
2.5 Anclaje
El perímetro del revestimiento se fija en zanjas de anclaje. Las dimensiones típicas de la zanja son de 0,4 a 1,0 m de ancho por 0,4 a 1,0 m de profundidad, dimensionadas según las cargas de viento y suelo de diseño. El revestimiento se coloca en la zanja, se rellena con tierra compactada o el material especificado y se restaura la superficie. En trabajos temporales, se pueden usar sacos de arena o anclajes mecánicos hasta que se coloque la cubierta permanente.
2.6 Ensayos y control de calidad
Cada junta se somete a ensayos no destructivos; algunas zonas seleccionadas se someten a ensayos destructivos.
Ensayos no destructivos
Ensayo de canal de aire (juntas de fusión de doble vía): se sellan los extremos, se presuriza el canal a 25-30 psi (aproximadamente 170-200 kPa) durante 5 minutos. Una pérdida de presión superior al 10-20 % indica una fuga; se identifica la zona con agua jabonosa y se repara.
Ensayo de caja de vacío (juntas y parches de extrusión): se aplica una solución jabonosa, se coloca la caja de vacío sobre la junta y se realiza el vacío. La aparición de burbujas indica una fuga.
Se pueden realizar pruebas de chispa en revestimientos conductores.
Ensayos destructivos: Se cortan muestras con una frecuencia de una por soldador por turno o cada 150-500 m de costura (según el proyecto). Se realizan ensayos de pelado y cizallamiento de acuerdo con la norma ASTM D6392. Los criterios de aceptación suelen requerir una resistencia al pelado ≥ 31 N/cm (o el valor especificado por el proyecto), una resistencia al cizallamiento ≥ 50-90 % de la resistencia de la lámina base y un modo de falla cohesivo (desgarro de la película). Las muestras que fallan dan lugar a la investigación y reparación de la longitud de costura correspondiente.
Todos los resultados de los ensayos, la identificación del soldador, los datos meteorológicos y los registros de reparación se documentan en el archivo de Control de Calidad.
2.7 Reparación de defectos
Cualquier agujero, desgarro o costura defectuosa se repara con un parche soldado por extrusión del mismo material.
El parche se extiende un mínimo de 100 a 150 mm más allá del defecto en todas las direcciones. La reparación se vuelve a probar mediante una cámara de vacío. Las áreas dañadas extensas pueden requerir el reemplazo del panel.
2.8 Colocación de la cubierta protectora
Una vez finalizadas las pruebas y aprobadas, se coloca una cubierta protectora de tierra, geotextil o capa de drenaje. No se permite que la maquinaria circule directamente sobre la capa sin protección. El espesor y el material de la cubierta son los especificados en el diseño (generalmente de 300 a 600 mm de tierra seleccionada).
3. Factores clave para una instalación exitosa de revestimientos de HDPE
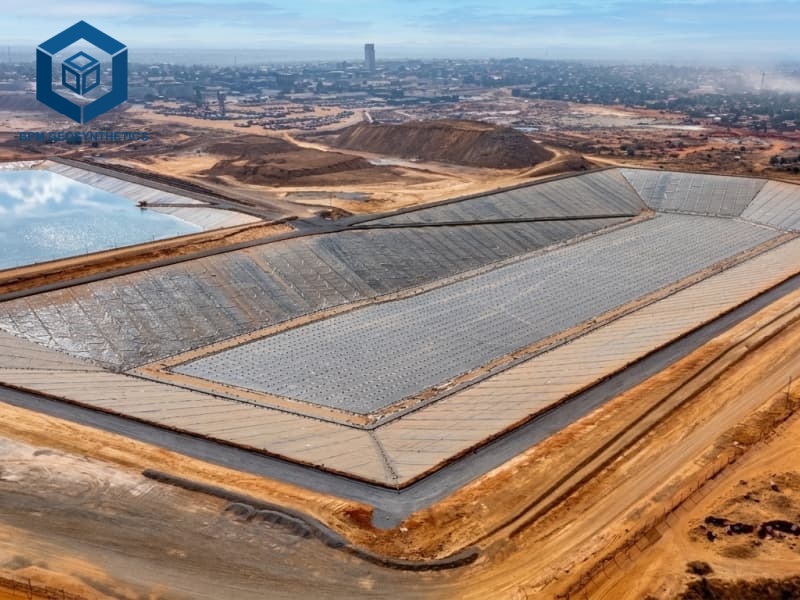
Las ventanas de protección contra la intemperie, los técnicos de soldadura certificados, el equipo calibrado y el material que cumple con la norma GRI-GM13 son imprescindibles. Soldar fuera del rango de temperatura recomendado o sobre superficies húmedas o sucias reduce la resistencia de la junta en un 20 % o más. Una preparación inadecuada del subsuelo es la causa principal de las perforaciones posteriores a la construcción.
4. Errores comunes que se deben evitar
Eliminación insuficiente de objetos punzantes o compactación inadecuada
Solapamiento inadecuado de las juntas o soldadura sobre superficies contaminadas
Proceder con la soldadura de producción después de una soldadura de prueba fallida
Omitir o documentar de forma inadecuada las pruebas destructivas y no destructivas
Permitir una exposición prolongada a los rayos UV del revestimiento sin asegurar
Colocar juntas horizontales en pendientes pronunciadas
Se ha demostrado en investigaciones forenses que cada uno de estos errores contribuye a las fugas y a costosas reparaciones.
5. Ventajas de The Best Project Material Co., Ltd (BPM Geosynthetics)
The Best Project Material Co., Ltd (BPM Geosynthetics) suministra revestimientos de HDPE fabricados para cumplir o superar la norma GRI-GM13 en espesores de 0,5 mm a 3,0 mm. La calidad constante de la resina, la dispersión controlada del negro de humo y los valores documentados de resistencia a la tracción, a la perforación y al oxígeno proporcionan un sustrato fiable para la soldadura en obra. Los formatos de rollo ancho (hasta 7-10 m) reducen la longitud total de las uniones en obra entre un 20 % y un 40 % en muchos proyectos, disminuyendo tanto el tiempo de instalación como el número de posibles puntos de fuga.
BPM proporciona fichas técnicas, recomendaciones de parámetros de soldadura y muestras de material para facilitar las soldaduras de prueba y la planificación del control de calidad. Las certificaciones ISO 9001, CE y la verificación por laboratorios externos (SGS, BV, Intertek) garantizan la trazabilidad exigida por los propietarios y los organismos reguladores. Los plazos de entrega competitivos y el soporte técnico eficaz permiten a los equipos de proyecto obtener el espesor, el acabado superficial (liso o texturizado) y las dimensiones de los rollos adecuados para el diseño del panel.
Para proyectos que requieren materiales de alta calidad y asistencia práctica para la instalación, BPM Geosynthetics ofrece una solución de suministro completa que se ajusta a los procedimientos paso a paso descritos en esta guía.
6. Beneficios de una correcta instalación del revestimiento de HDPE
La correcta ejecución del procedimiento de instalación ofrece beneficios tangibles: tasas de fuga prácticamente nulas, una vida útil de décadas, menores costos de mantenimiento y remediación, y el cumplimiento documentado de los permisos ambientales. Cuando se controlan los materiales, la mano de obra y las pruebas, el sistema de revestimiento funciona como una barrera de ingeniería confiable, en lugar de un posible riesgo.
Conclusión
La guía paso a paso para la instalación de revestimientos de HDPE comienza con una preparación rigurosa del subsuelo, continúa con el despliegue controlado y la soldadura por fusión de doble vía, y concluye con ensayos destructivos y no destructivos exhaustivos, el anclaje y la cubierta protectora. Los parámetros cuantificables —solapamiento, temperatura, presión, presiones de ensayo y criterios de resistencia— proporcionan puntos de aceptación objetivos en cada etapa. Evitar errores comunes y documentar cada operación transforma un revestimiento GRI-GM13 de alta calidad en un sistema de contención duradero y hermético.
BPM Geosynthetics, de The Best Project Material Co., Ltd., fabrica revestimientos de geomembrana de HDPE diseñados para una soldabilidad uniforme y un rendimiento a largo plazo. Para obtener fichas técnicas, parámetros de soldadura recomendados, muestras y presupuestos formales adaptados al espesor, la disposición de los paneles y los requisitos de control de calidad de su proyecto, póngase en contacto con BPM Geosynthetics hoy mismo.